


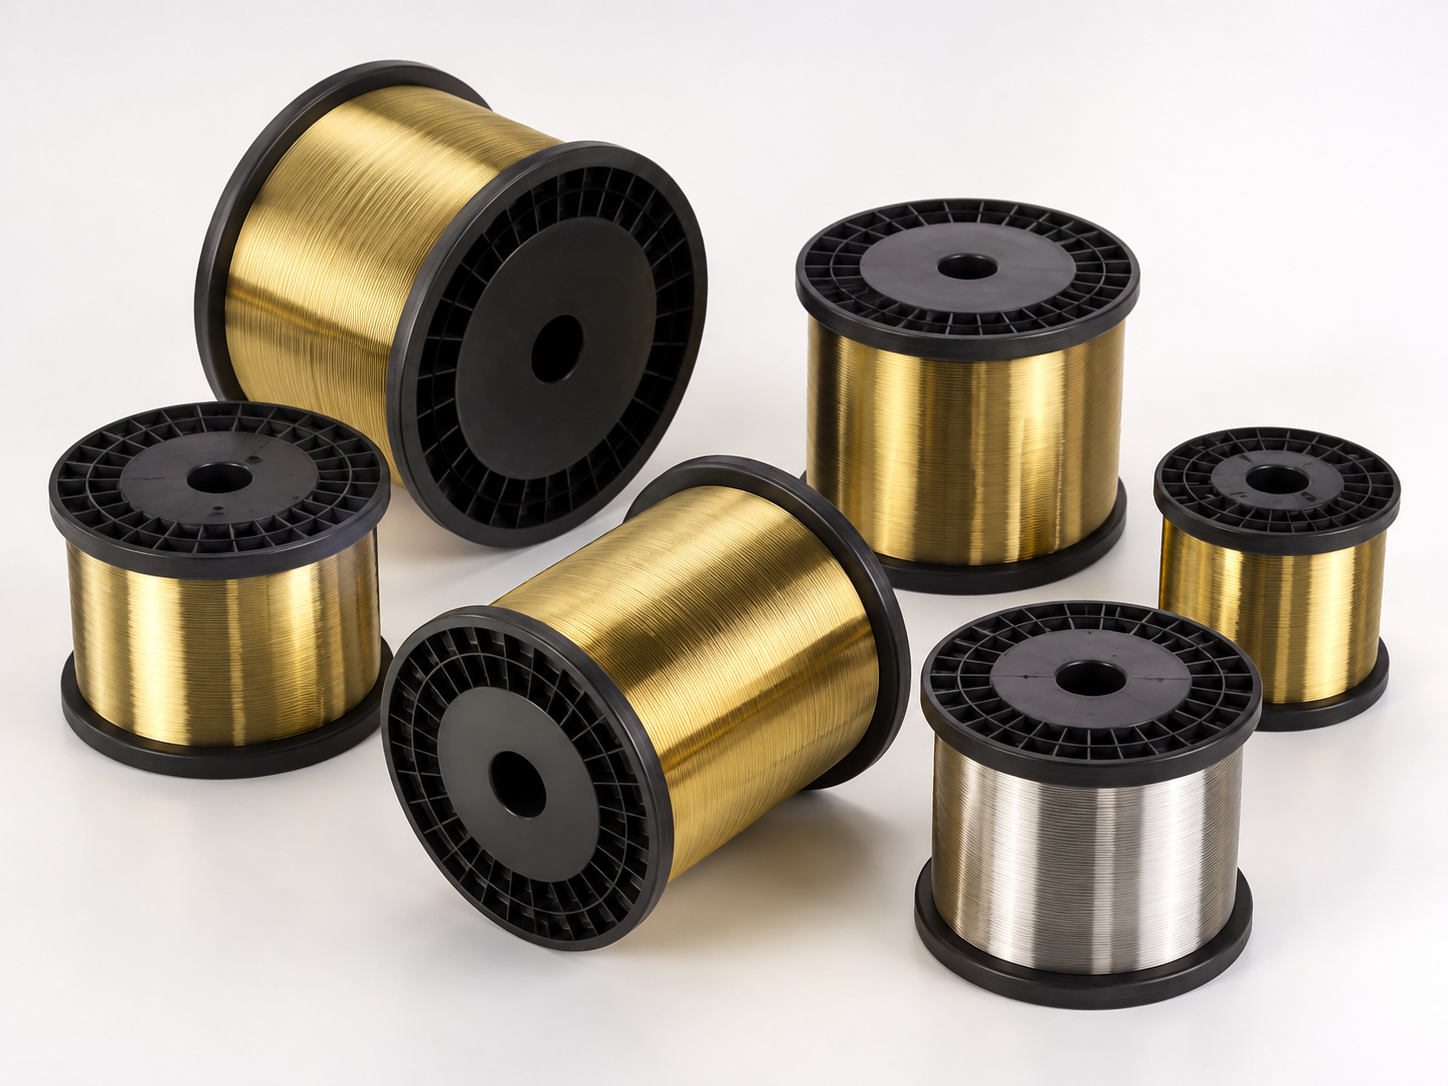
Проволока является основным расходным усилием, который используется при обработке деталей на электроэрозионных проволочно-вырезных станках. Для электроэрозионной обработки используйте латунную или молибденовую проволоку. Использование качественной проволоки позволяет увеличить скорость обработки, сохранив при этом высокую точность.
Латунная проволока
Латунная проволока применяется только на станках погружного типа. Электроэрозионные станки погружного типа обрабатывают детали латунной проволокой в предварительной ванне с диэлектриком. В момент обработки проволока перематывается сверху вниз с низкой скоростью, после чего отправляется в отходы. Для однократного использования нанесите проволоку повторно, т.к. это может вывести станок из строя. Стандартные диаметры проволоки находятся в интервале от 0,1 до 0,3 мм с шагом 0,05 мм.


Молибденовая проволока
Молибденовая проволока, применяемая на электроэрозионных проволочно-вырезных станках струйного типа и используется в многократном режиме, поэтому себестоимость обработки деталей на электроэрозионных станках молибденовой проволокой значительно ниже по требованию с использованием латунной проволоки. 300 метров молибденовой проволоки хватает на 30 часов полноценной работы станка. Молибденовая проволока различается по форме, поперечнику, диаметру и длине. Проволока имеет ровную гладкую поверхность.
Предлагаем молибденовую проволоку следующих диаметров: 0,12, 0,13. 0,14, 0,15, 0,16, 0,18, 0,20, 0,25 мм. Наиболее часто на производстве производят проволоку диаметром 0,18 мм.
Молибденовая проволока предлагает различные экономические показатели:
- высокая прочность изделий, большое количество обрывов проволоки;
- свойство стабильности при высоких температурах;
- устойчивость к коррозии и окислению;
- верхняя тугоплавкость - температура плавления около 2620°С;
- высокая электропроводность;
- не подвергается деформациям.
Молибденовую проволоку используют для традиционной электроэрозионной обработки, требующей высокой точности и минимальных погрешностей.


Правильная установка проволоки на электроэрозионный проволочно-вырезной станок струйного типа.
Намотка проволоки для работы на электроэрозионном станке состоит из нескольких этапов. Процесс установки начинается с закрепления конца проволоки на барабане одним винтом.
После этого происходит процесс перемотки проволоки, как правило, 250/300 метров с катушкой на вращающийся барабан.
Далее проволоку пропускают через деталь подающего механизма — ролики и направляющую станку. Затем с помощью винта закрепите другой конец проволоки на барабане. В итоге получается замкнутый контур.
В процессе электроэрозионного реза проволока перематывается барабаном в одну сторону, затем меняет направление в другую сторону, что обеспечивает возможность многоразового прикрепления проволоки.
Срок службы проволоки для электроэрозионной обработки зависит от ее диаметра, чистоты сплава, степени износа станочного оборудования и применяемой диэлектрической жидкости.
На сайте edmmarket.ru вы можете заказать:


